帽子厂必看:PVC徽标粘牛津布老是脱胶、溢胶?
XJU120 热熔胶膜选型与避坑指南
一份写给帽子生产主管、采购和服饰辅料加工厂的“避坑指南”。不讲虚的,只讲为什么会溢胶脱胶、背后的物理原理,以及该用什么参数的热熔胶膜一次性解决。
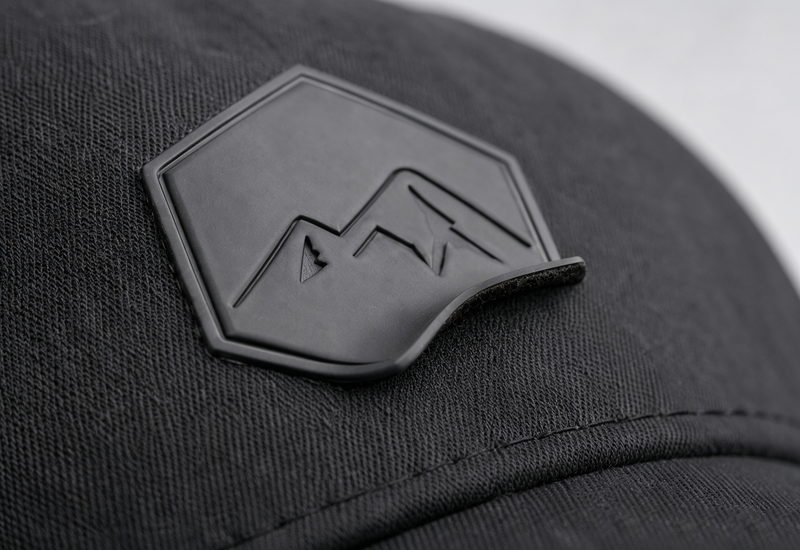 |
PVC 硬质徽标压烫在牛津布帽子上——边缘粘接不牢是最常见的品质问题
如果你是做帽子的工厂,尤其是给户外帽、军帽、工作帽贴 PVC 硬质徽标的,下面这几个场景你一定不陌生:
· 徽标压烫上去当时挺牢,洗几次、晒几次,或者货到了北方冬天,边缘一翘、整块掉;
· 压烫时胶水从徽标四周渗出来溢到牛津布上,布面脏污、发黄,次品率压不下去;
· 同一批胶膜,换个师傅、换台压烫机,牢度时好时坏,根本不稳定。
这篇文章把“PVC 徽标粘牛津布”这件事的底层逻辑讲透:溢胶和脱胶,本质是同一个矛盾——胶的流动性(熔融指数)没和你的生产工艺匹配上。选对 TPU 热熔胶膜(型号 XJU120),这个矛盾就消失了。
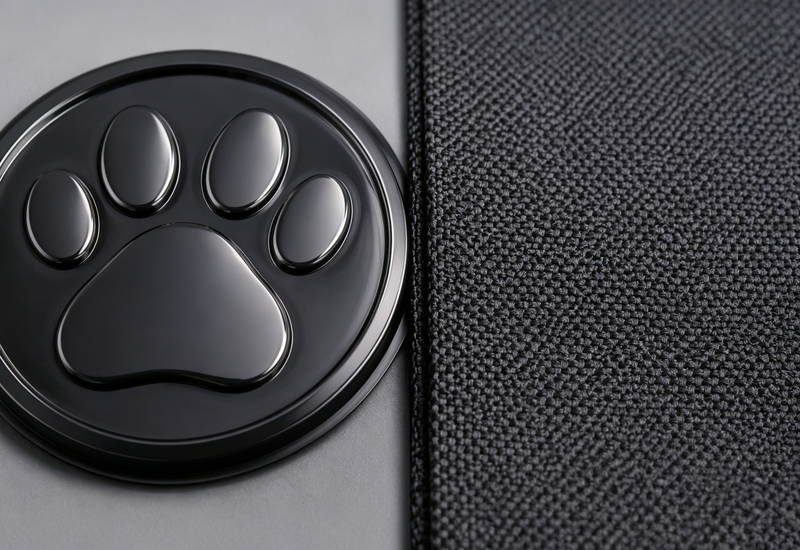 |
左:PVC 硬质徽标表面致密光滑 / 右:牛津布涤纶纹理粗糙多孔——两种“脾气”完全相反的材料
PVC 硬质徽标和牛津布,是两种“脾气”完全相反的材料:
· PVC 硬标:表面致密、硬挺、表面张力低,普通胶很难“咬”进去;
· 牛津布:涤纶纹理粗、表面有涂层、孔隙多,胶又容易渗透下去污染布面。
普通的 EVA 通用热熔胶膜,是为鞋材、包装这类“宽容场景”做的,配方上没有针对硬质塑料 + 化纤织物的极性差异做优化,所以粘 PVC 硬标时会出现两种典型失败:要么粘不牢(脱胶),要么太能流(溢胶)。
真正能解决的,是专用的 TPU(聚氨酯)热熔胶膜——TPU 对 PVC、纺织品都有优良的附着力,胶层富有弹性、耐水洗,同时把熔融流动性控制在“刚好填满界面、又不外溢”的窗口里。
这是整篇文章最值得你花三分钟看的部分。
衡量热熔胶膜流动性的核心指标,是熔融指数(熔指,Melt Flow Index,MI)。可以把它理解成胶熔化后的“稀稠程度”:
· 熔指越高 → 胶越稀、流动性越好 → 渗透性强,但也越容易从边缘溢出;
· 熔指越低 → 胶越稠、流动性越差 → 不溢胶,但渗透不充分、粘接不牢固。
你看到的现象 | 真实原因 |
压烫后四周溢胶、布面脏污发黄 | 熔指太高 / 温度偏高,胶过度流动 |
洗晒后脱胶、低温掉标 | 熔指太低 / 胶层太薄 / 温度不够 |
XJU120 的设计逻辑 | MI 18–23,精准控制在“渗透到位又不外溢”的窗口 |
XJU120 的熔融指数(MI)为 18–23(GB/T 19466.3 标准),正好处于“渗透到位又不外溢”的最优区间——既能让胶在压烫温度下充分渗入牛津布纹理、牢牢“咬”住 PVC 硬标,又不会从边缘跑出来污染布面。
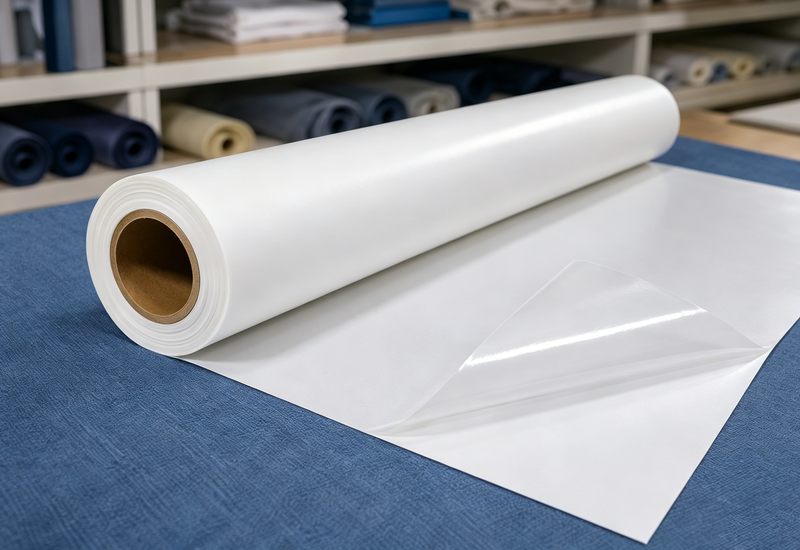 |
XJU120 TPU 热熔胶膜——偏透明、薄膜状、背面带离型纸,可连续操作
针对“PVC 硬质徽标压烫牛津布”,XJU120 型号 TPU(聚氨酯)热熔胶膜在三个维度做了专门优化:
1. TPU 材质,对 PVC 和纺织品双向高附着:聚氨酯与 PVC、涤纶牛津布都有优异的相容性和附着力,远强于通用 EVA 胶膜;
2. 富有弹性,耐水洗性能优异:压烫后胶层保持弹性,多次水洗不开胶、不发硬,徽标边缘不翘起;
3. MI 18–23 的精准流动性控制:在推荐压烫温度下,胶量精准填充界面、不向四周外溢,次品率显著下降。
参数项 | 数值 |
产品型号 | XJU120 |
主要成分 | TPU(聚氨酯) |
颜色 / 形状 | 偏透明 / 薄膜状(背面带离型纸) |
熔融范围 | 95–110 ℃ |
熔融指数 MI(GB/T 19466.3) | 18–23 |
密度(GB/T13354-1992) | 1.18–1.22 g/cm³ |
可定制厚度范围 | 0.015–0.60 mm |
可定制宽幅范围 | 5–1500 mm |
每卷长度 | 5–500 M(常规 100 M/卷) |
推荐使用温度 | 110–150 ℃ |
推荐使用压力 | 0.1–0.3 MPa |
推荐使用时间 | 10–30 秒 |
耐水洗性能 | ☑ 优异 |
耐干洗性能 | ☑ 好 |
弹力 | ☑ 有弹力 |
环保认证 | 通过 SGS 的 RoHS 2.0 检测,无超标项 |
原料 | 100% 原塑胶颗粒,未掺加滑石粉/稀释剂/二等料 |
HS 编码 | 3506100090 / 3920690000 |
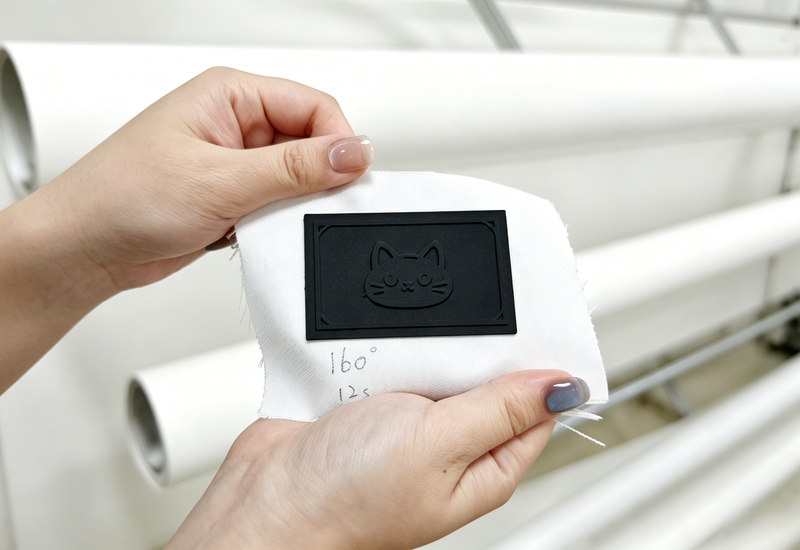 |
实拍打样:手写记录 160℃ / 12s——布撕烂了徽标还没掉
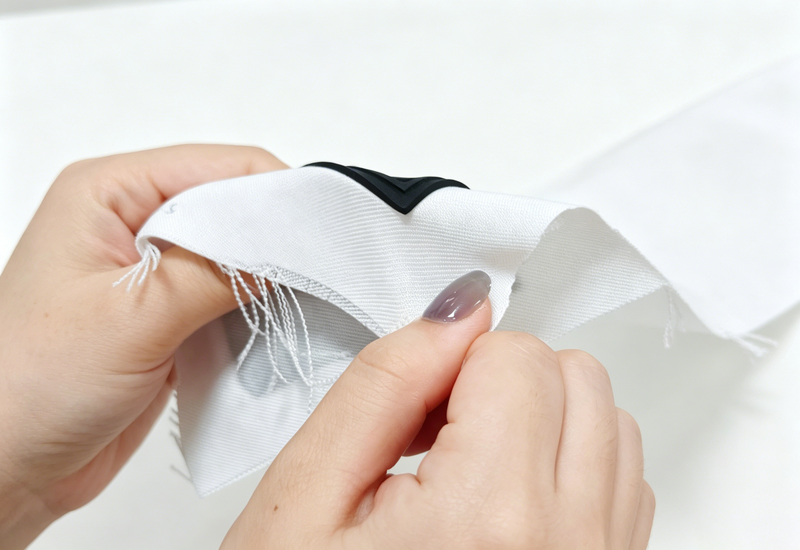 |
实拍牢度测试:使劲撕拉,布料先破、胶层纹丝不动
很多脱胶/溢胶问题,其实出在工艺参数上。根据 XJU120 的 TDS 参数和实际打样经验:
参考工艺窗口(以实际打样为准): 温度:110–150℃(TDS 推荐),PVC 硬标场景实测可到 150–160℃ 压力:0.1–0.3 MPa,中等压力保证渗透,避免过大把胶挤到四周 时间:10–30 秒,厚标/硬标适当延长 重要:压烫温度与时间成反比——温度低则时间要长,但最低须高于熔融范围(95℃) |
· 口诀:先看牢度、再看溢胶。如果牢度不够先加时间/温度;如果牢度够了但溢胶,往下调温度,而不是减压力。
· 换新批次胶膜、换压烫设备、或换更硬/更厚的 PVC 标时,务必先做小批量打样,固化好参数再上量产。
· 使用熨斗压烫时,尽量不要开水蒸气。
· 贴合完成后常温自然冷却,建议 24 小时后再做剥离强度测试,以获得最终粘接效果。
型号 | 厚度 | 每卷长度 |
XJU120 | 0.05 mm | 100 米/卷 |
XJU120 | 0.08 mm | 100 米/卷 |
XJU120 | 0.10 mm | 100 米/卷 |
XJU120 | 0.12 mm | 100 米/卷 |
XJU120 | 0.15 mm | 100 米/卷 |
XJU120 | 0.20 mm | 100 米/卷 |
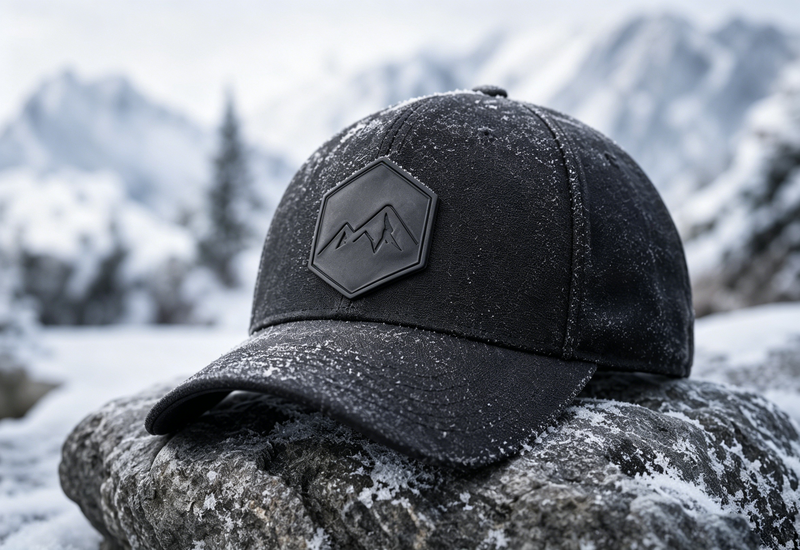 |
出口欧美的户外帽在冬季严寒环境中使用——TPU 弹性体配方低温不发硬、不脱胶
XJU120 的 TPU 弹性体配方有一个非常关键的优势:低温下依然保持弹性,不像普通 EVA 胶那样一到冬天就变脆、变硬导致脱胶。这对于出口欧美、需要经受冬季严寒运输和户外使用环境的帽子订单尤为关键。
加上 RoHS 2.0 环保认证(SGS 检测)和接触皮肤无刺激的特性,XJU120 可直接用于出口欧美日韩的服饰辅料订单,包括儿童用品领域。
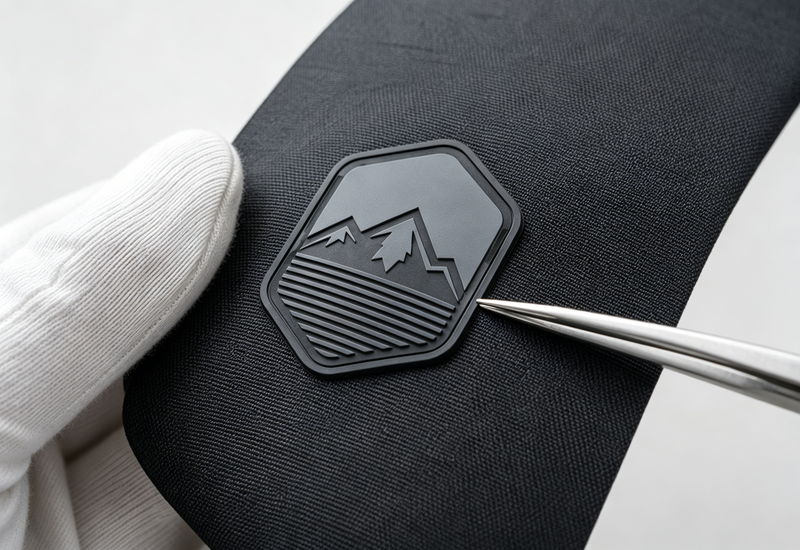 |
品质检验:徽标边缘贴合平整、无溢胶、无翘边
客户:某美国户外装备品牌的东莞代工厂(出口欧美军帽、户外帽)
时间:2024 年订单旺季
痛点:原本使用某通用型 EVA 热熔胶膜,夏季压烫时四周溢胶、布面发黄,冬季海运到北美后又出现 PVC 标低温脱胶,单批退货率一度接近 8%,被品牌方警告。
我们的方案:改用 XJU120 TPU 热熔胶膜,按其牛津布和 PVC 标厚度匹配合适的胶膜规格,并协助现场固化压烫参数(150℃ / 0.2 MPa / 15 秒)。
结果:溢胶问题消除,次品率从约 8% 降到 0.5% 以内;经冬季低温测试合格,顺利通过品牌方出口验货。
客户生产主管原话:“你们的 XJU120 胶膜把我们冬季掉标这个重大隐患解决了,这个料我们后面长期复购。”
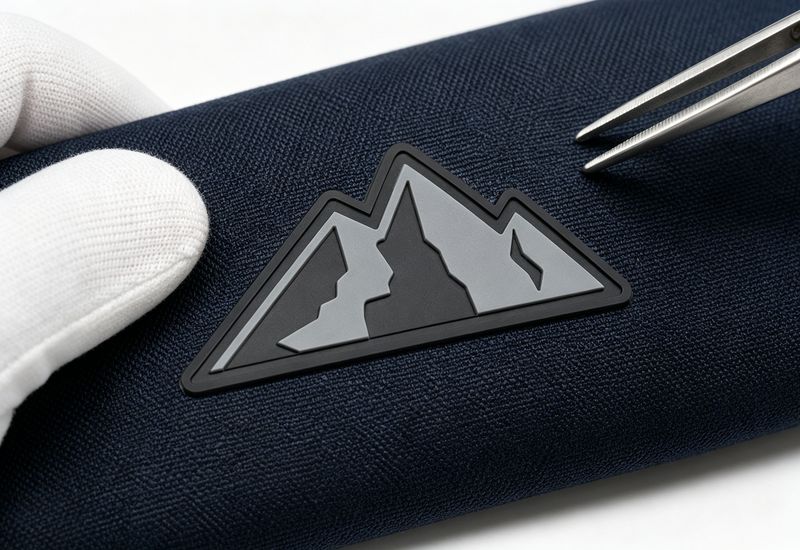 |
成品效果:PVC 徽标在牛津布上完美贴合,零溢胶
溢胶的本质是胶的熔融指数偏高或压烫温度偏高,导致胶过度流动从边缘外溢。XJU120 的 MI 控制在 18–23,配合 110–150℃ 的使用温度区间,可以实现零溢胶。关键是温度不要超出推荐范围上限太多。
普通 EVA 胶膜对硬质 PVC 附着力不足,建议使用 TPU(聚氨酯)成分的热熔胶膜。TPU 对 PVC 和纺织品都有优异附着力,如 XJU120 型号,弹性好、耐水洗性能优异(等级:优异),剥离强度明显优于通用料。
需选用 TPU 弹性体配方的热熔胶膜,低温下不变脆、不发硬。XJU120 已通过 SGS 的 RoHS 2.0 检测,环保合规可出口欧美日韩,包括儿童用品领域。
TDS 推荐参数:温度 110–150℃,压力 0.1–0.3 MPa,时间 10–30 秒。PVC 硬标场景实测可到 150–160℃。温度与时间成反比,温度低则时间要长,但最低须高于熔融范围 95℃。具体以打样确认为准。
不需要。XJU120 适配常规热压设备(平板压烫机、熨斗等),只需按打样确认温度、压力、时间参数即可。熨斗使用时尽量不开水蒸气。
如果你正被 PVC 徽标粘牛津布的溢胶、脱胶、低温掉标问题困扰,与其反复试错通用料,不如先用你自己的牛津布和 PVC 标做一次真实打样对比。
欢迎联系我们免费索取 XJU120 样品,我们会根据你的徽标厚度、牛津布规格和压烫设备,推荐匹配的厚度规格(0.05–0.20mm),并提供压烫参数建议和上门指导。把这个隐患一次性解决掉。